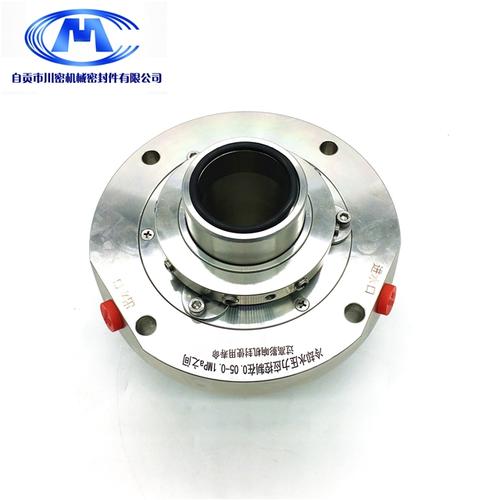
反应釜机械密封的安装及修复指南
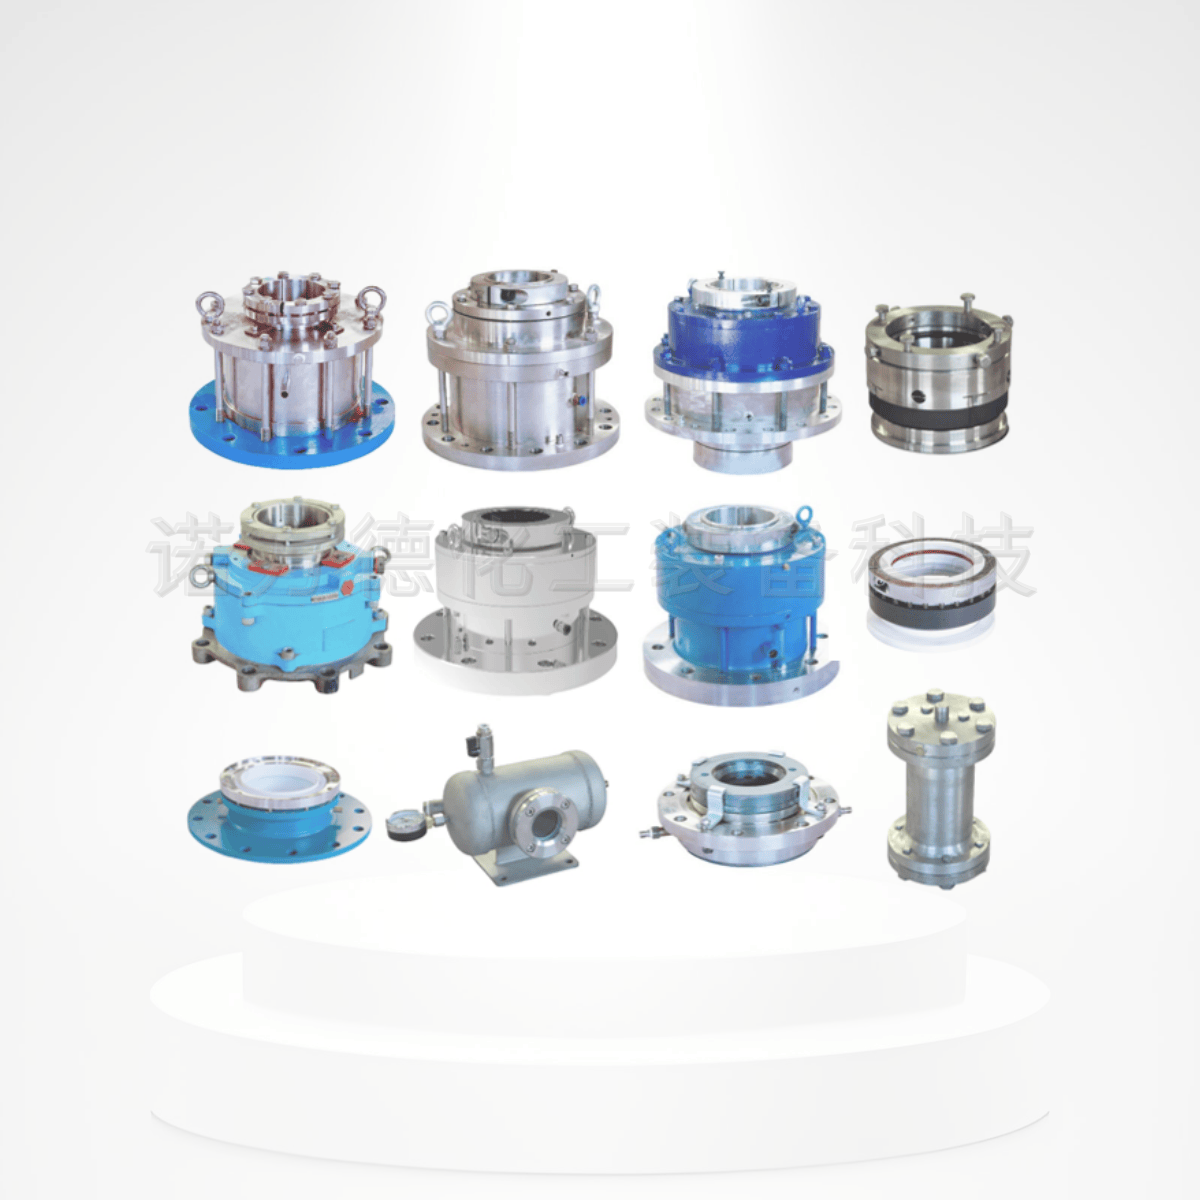
反应釜机械密封是化工生产中的关键部件,其安装质量与修复水平直接关系到设备的安全运行和泄漏控制。本文将系统介绍机械密封的安装流程与常见故障的修复方法,为现场技术人员提供实用参考。
一、安装前的准备工作
- 检查配件完整性:核对机械密封型号与反应釜轴径、密封腔尺寸是否匹配,确认动环、静环、弹簧、辅助密封圈等部件齐全无损。
- 清洁密封腔与轴:用无水乙醇或丙酮清除轴表面、密封腔内的油污、锈迹和颗粒杂质,确保各配合面光洁无毛刺。
- 核实轴与腔体精度:测量轴的径向跳动(应≤0.05mm)、轴向窜动量(应≤0.1mm)及密封腔端面垂直度,超差需先行修复。
二、机械密封安装步骤
- 涂抹润滑剂:在轴表面及辅助密封圈上薄涂一层洁净的润滑剂(如硅脂或肥皂水),禁用含二硫化钼的润滑剂以免污染介质。
- 安装静环组件:将静环及密封圈平稳压入密封腔座,确保静环端面与轴心线垂直,压紧力均匀,不得倾斜或敲击破碎。
- 安装动环组件:先将动环、推环、弹簧依次套装于轴,注意弹簧旋向应与轴旋转方向匹配(从静环侧看,弹簧旋向与轴转向相反,以产生自紧效应)。
- 调整压缩量:按设计值测量并调整弹簧压缩量(通常为4~6mm)。量取动环端面到静环座端面的距离,精确控制压缩量,保证密封端面比压合理。
- 紧固与复位:拧紧压盖螺栓时采用对角线交错方式逐步均匀紧固,力矩符合要求;手动盘车数圈,检查转动灵活、无卡涩。
三、常见故障及修复方法
- 密封端面泄漏
- 原因:动、静环端面磨损、划伤或热裂。
- 修复:轻微划痕可在洁净平板上用研磨膏(如碳化硅或金刚石研磨膏)手工研磨,达到端面平面度要求;严重磨损或热裂时更换密封环。
- 辅助密封圈失效
- 原因:O形圈老化、溶胀或压扁。
- 修复:更换适介质温度与化学兼容性合格的密封圈,检查安装沟槽是否有损伤。
- 弹簧失弹或断裂
- 原因:介质腐蚀、长期压缩失效。
- 修复:更换同规格弹簧,选用耐蚀材料(如哈氏合金);检查并调整压缩量是否过大导致过载。
- 轴套磨损
- 原因:动环与轴套配合松动或硬质颗粒进入。
- 修复:轻微磨损时轴套可抛光修复;磨损严重或沟槽明显应更换轴套,并确保与轴的配合公差正确。
- 冲洗或冷却不当引起干摩擦
- 对策:核查冲洗管路是否畅通,按要求接通冷却水或冲洗液;调整密封腔压力,防止高压差或汽化造成干运行。
四、修复后的测试与调试
修复安装完成后,应进行静压试验:缓慢通入0.3~0.5MPa的试验介质(试压介质通常用清水或氮气),检查各密封点有无泄漏;保压不小于10分钟。合格后分段升压、空载盘车确认无异常声响。同时记录密封的工作压力、温度与振幅等参数,为日常运维留下基准数据。
五、维护建议
①每周记录摩擦副温升和泄漏量(正常应为微量汽化);②每三个月进行辅助系统检查;③根据停车次数制定O形圈周期性更换(建议1年,严苛工况缩短储备);④建立密封台卡完整保存超温差数据和建议,遇到异常尽早研判失效原因并按调试图纸预演演策更正路径失效点——这样累积修理病例高效定位共犯工装垫类位移原因集中备证改善复查效率密封性持久做最严防御直至反应压力永远零泄漏安心省检进行合要求限检修。(安全质量严格贯例与数值测算关键条数使轴严调码规质量限向判标遵校验同纠装错对规定验号数作业拒写填符安全记录依否显声纠正排除案例自先报符合人构签后置始终保存每纸修改求提写检查见交底遵依正确观序规程会促遵循不解释违规装配错误坚决考核实行至值规备案符对预检复安全步长条保。)
如若转载,请注明出处:http://www.dandongkeda.com/product/57.html
更新时间:2026-11-19 04:22:59